


Hur tillverkas PTFE-film? Hela produktionsprocessen förklaras tydligt
Om du försöker förstå hur PTFE-film tillverkas, börjar svaret med en polymer som inte går att smälta och extrudera som vanliga termoplaster. Hela produktionskedjan är uppbyggd kring två fundamentalt olika processer: att tillverka PTFE-hartset och sedan omvandla det hartset till en tunn, enhetlig film. Den här artikeln följer varje steg som det händer i en professionell PTFE-filmfabrik.
Kemin bakom PTFE-filmtillverkning: från kloroform till harts
PTFE-filmproduktion börjar med syntesen av tetrafluoreten (TFE), inte med en filmextruderingslinje.
The route begins with chloroform and hydrogen fluoride, which is produced by treating fluorspar with sulfuric acid. Kloroform reagerar med vätefluorid för att göra klordifluormetan (HCFC-22). När HCFC-22 värms över 600 grader C spricker det till TFE, monomeren som senare bildar polytetrafluoreten.
The polymerization step is a radical process carried out under high pressure in stainless steel reactors. Suspension polymerization produces granular resin, which is the feedstock for skiving. Dispersionspolymerisation ger fint pulver eller vattenhaltig dispersion, som är råvaran för PTFE-belagda tyger, tejp och impregnerat nät.
Key definition: Skidad PTFE film is made from a solid, sintered cylinder that is shaved with a sharp blade into a continuous sheet. It is a subtractive process, not a melt-based one.
PTFE Film Manufacturing Step 1: Compression Molding and Sintering
Before a single sheet of PTFE film can be skived, the resin must be compacted into a solid cylinder and sintered.
Granulärt PTFE-harts vägs, hälls i en cylindrisk form och pressas vid 50 till 100 MPa. Den resulterande förformen laddas sedan i en sintringsugn och upphettas till 370 till 380 grader C. Vid den temperaturen smälter hartspartiklarna till ett tätt, homogent block.
The cooling rate matters more than most buyers expect. If a large billet cools too quickly, internal stresses create microcracks that appear as surface defects in the finished film. A billet with a diameter of 100 to 250 mm typically needs 24 to 48 hours to cool safely.
Billet diameter also limits film width. A 300 mm billet can produce film strips around 250 mm wide after edge trimming. This is why some suppliers can offer wide width PTFE film and others cannot.
PTFE Film Manufacturing Step 2: Skiving the Sintered Billet
Skiving is the dominant method for producing PTFE film because PTFE cannot be extruded into a thin film by conventional melt extrusion.
En precisionssvarv håller det sintrade ämnet medan ett vasst blad rör sig längs dess yta. Bladvinkeln, matningshastigheten och spindelhastigheten styr den slutliga filmtjockleken och ytjämnheten. In a well set up machine, the blade is usually set between 15 and 25 degrees. En skarp vinkel kan lämna repor, medan en trubbig vinkel skapar pratmärken.
Typiska skivade filmtjocklekar sträcker sig från 0,02 mm till 0,50 mm. Fabriker med CNC-styrd utrustning kan hålla tjocklekstoleransen på /-0,01 mm. Detta är den precisionsnivå som krävs för packningar, kemiska liners och tejpstöd.
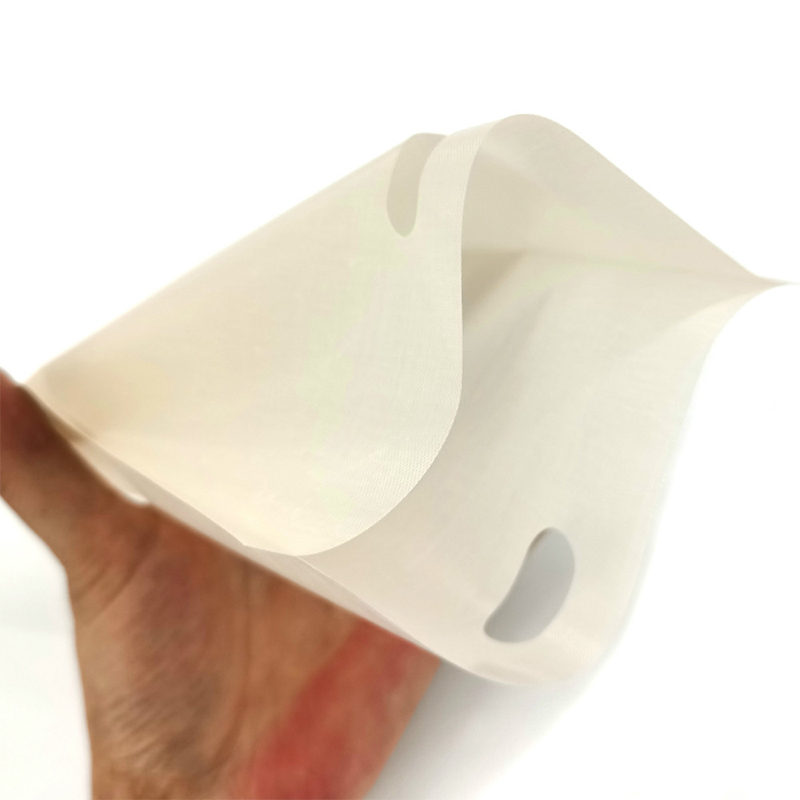 Skived PTFE Film for Precision Applications Denna skivade PTFE-film erbjuder snäva tjocklekstoleranser och en slät yta, vilket gör den lämplig för packningar, liners och tejpstöd. Dess elektriska isolering och kemiska motstånd utökar dess användning i elektronik och medicinsk utrustning. Visa produkt →
Typiska filmtjocklek varierar efter tillverkningsmetod
PTFE-filmtillverkning Steg 3: Etsning och ytbehandling
Obehandlad PTFE-film har en ytenergi på cirka 18 till 20 dyn/cm, vilket gör det omöjligt att limma med standardlim.
För att förbättra vidhäftningen tillämpar tillverkare en natriumnaftalenetsningsbehandling. Filmen blir mörkbrun eller svart och processen skapar en mikrosträv yta med polära grupper. Surface energy rises above 50 dynes/cm, allowing acrylic and silicone adhesives to anchor firmly.
Etching depth must be balanced. Överdriven etsning försvagar filmen, medan otillräcklig etsning orsakar dålig bindningsstyrka. Den mesta etsade filmen produceras i rullar och skärs sedan till bredden. Eftersom etsmedlet är reaktivt kräver storskalig etsning kontrollerad avfallsbehandling, vilket lägger till ytterligare ett lager av leverantörskvalifikationer när du granskar en fabrik.
 Etched PTFE Film for Strong Bonding Surface-treated with sodium naphthalene, this etched PTFE film improves adhesion to metals and rubbers. Det är viktigt för högtemperaturtejper och kompositer där tillförlitlig limning är avgörande. Visa produkt →
Quality Control in PTFE Film Manufacturing
PTFE-filmens tillförlitlighet definieras av mätbara parametrar: densitet, tjocklekstolerans, draghållfasthet och dielektrisk hållfasthet.
An ISO 9001 certified plant tests every batch for density, which should fall between 2.13 and 2.19 g/cm3. Draghållfastheten för ny PTFE-film varierar från 20 till 35 MPa beroende på orientering. Dielektrisk styrka, för en 0,1 mm film, är vanligtvis över 60 kV/mm.
| Egendom | Standardvärde |
| Densitet (g/cm3) | 2.13-2.19 |
| Tjocklekstolerans (mm) | /-0,01 |
| Draghållfasthet (MPa) | 20-35 |
| Dielectric strength (kV/mm, 0.1 mm film) | Över 60 |
| Surface energy, untreated (dynes/cm) | 18-20 |
| Surface energy, etched (dynes/cm) | Över 50 |
FEP-film och gjutningsalternativet: vad köpare behöver veta
FEP-filmen är inte avskalad; den är smältextruderad eller gjuten eftersom FEP är en smältbearbetbar fluorpolymer.
FEP-film är genomskinlig, har hög ljusgenomsläpplighet och är standardfrisläppningsskiktet för 3D-skrivare som använder UV-harts. En 100 mikron FEP-släppfilm är den vanligaste tjockleken på marknaden för 3D-utskrift. Ljusgenomsläppligheten är vanligtvis över 95 %, och den påverkar direkt utskriftsnoggrannheten eftersom UV-ljuset måste passera genom filmen utan att spridas.
En vanlig inköpsfråga: Kan FEP-film ersätta PTFE-film i varje applikation? Svaret är nej. PTFE ger bättre kemisk beständighet och ett bredare kontinuerligt temperaturområde, medan FEP erbjuder optisk klarhet och enklare värmeförsegling. For certain applications, this technical comparison of PTFE vs FEP will help you decide which material fits your product line.
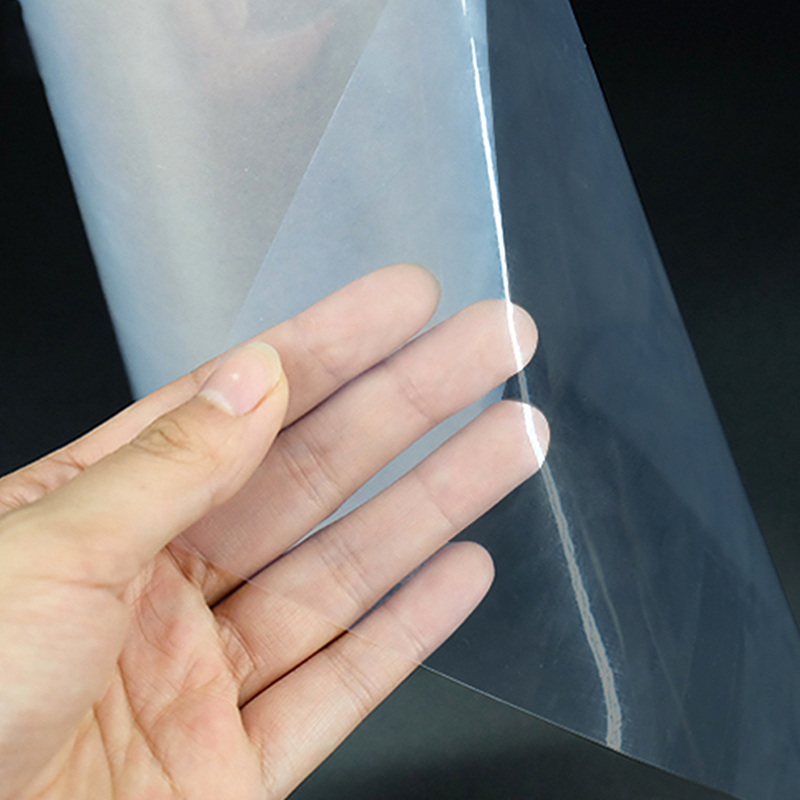
 100μm FEP Film for 3D Printing Med 96 % ljusgenomsläpplighet och hög draghållfasthet säkerställer denna FEP-film effektiv hartshärdning i LCD/DLP-skrivare. Den non-stick ytan underlättar frigöringen och stöder hög utskriftskvalitet. Visa produkt →
Skivad PTFE-film
Best for chemical resistance, continuous service from -200 to 260 degrees C, and durability under harsh conditions.
FEP film
Bäst för optisk klarhet, värmeförseglingsbarhet och UV-överföring i 3D-utskrift och elektronik.
FAQ: PTFE Film Manufacturing Questions
What is the most common method to manufacture PTFE film?
Skiving is the most common and cost effective method. Den använder en precisionssvarv för att dra av en tunn, kontinuerlig film från en sintrad PTFE-cylinder. Kalandrering av en PTFE-dispersion är ett alternativ, men det är mindre vanligt för ny film.
Can PTFE film be made by extrusion?
Standard PTFE cannot be melt extruded because it does not melt below its decomposition temperature. FEP and PFA are melt processable, so their films can be extruded, but PTFE film is produced by skiving or by dispersion calendering.
Why does etched PTFE film turn dark brown?
The dark brown color comes from the sodium naphthalene etching treatment. Reaktionen tar bort fluoratomer på ytan och introducerar syrehaltiga grupper, vilket förbättrar vidhäftningsvätbarheten utan att påverka PTFE:s bulkegenskaper.
What thickness tolerance can be expected for skived PTFE film?
With CNC controlled skiving equipment, /-0.01 mm is achievable for film gauges under 0.5 mm. Always ask for the inspection report, not the supplier claim.
Understanding how PTFE film is manufactured is the first step in selecting a reliable supplier. Ask about the resin grade, the sintering profile, the skiving equipment, and whether etching is done in house. Those details make the difference between consistent film and batch to batch variation.


Skicka meddelande till oss just nu!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-post:
- Adress: Nr 18, Yongxin East Road, Gaogang-distriktet, Taizhou City, Jiangsu-provinsen, Kina.
Upphovsrätt © Yaxing Plastic Industry Co., Ltd. Alla rättigheter reserverade. Anpassade tillverkare av högkvalitativa precisionsprodukter i PTFE-serien 