


Hur man förhindrar veck och kantfransning i industriella PTFE-belagda tyger
Industriella PTFE-belagda tyger värderas för högtemperaturstabilitet, non-stick beteende och kemikaliebeständighet. Däremot kan veck och kantfransning uppstå under lagring, hantering, skärning eller installation. Dessa defekter ser inte bara dåliga ut; de minskar också tygets mekaniska styrka och kan släppa ut lösa partiklar till en ren process. Med rätt förebyggande metoder kan båda problemen kontrolleras under materialets livslängd.
Den här artikeln förklarar huvudorsakerna till veck och kantfransning i industriella PTFE-belagda tyger och beskriver praktiska förebyggande metoder som används i tillverknings- och bearbetningsmiljöer.
Varför skrynkling och kantfransning förekommer i PTFE-belagda tyger
Skrynklighet är ett permanent veck eller skrynklor som uppstår när den belagda glasfiberstrukturen böjs utanför sin rekommenderade radie eller pressas under ojämn spänning. Vanliga triggers inkluderar lindning utanför centrum, handpressning av banan, hängande rullar och snäv böj runt små rullar. Kantfransning inträffar när klippta eller slitna glasgarn kommer ut från väven. När en filament väl går sönder kan den såga mot angränsande garn och spridas längs kanten.
| Defekt | Synligt resultat | Huvudorsak | Förebyggande fokus |
|---|---|---|---|
| Skrynkande | Viklinje, beläggning mikrospricka | Liten böjradie, ojämn spänning | Kontrollerad hantering och support |
| Kant fransar | Lösa filament, suddig kant | Oskyddad skärkant, nötning | Ren skärning och kantskydd |
Båda defekterna är lättare att förhindra än att reparera. De nästa avsnitten bryter förebyggande stegvis.
Välj en tygkonstruktion som motstår nötning
Förebyggandet börjar med själva tygets struktur. En tät väv, balanserad garntwist och komplett PTFE-beläggning hjälper till att låsa glasfilamenten på plats. Tyger med öppet nät kan vara mer sårbara eftersom de har färre korsningspunkter, men noggrann beläggning och kantdesign kan fortfarande hålla dem stabila.
Beläggningstäckning och kantstabilitet
PTFE-beläggningen fungerar som en matris som håller ihop glastrådarna. Om beläggningen är ojämn blir den tunt täckta kanten en källa för lösa filament. Be din leverantör om en provrulle med den faktiska skärningsmetod du planerar att använda, böj sedan, vik och dra i kanten för att bekräfta att beläggningen förblir vidhäftad. För torkning och luftflödesapplikationer kan en öppen nätkonstruktion tillverkas med tätt slutna knogar och förstärkta kanter.
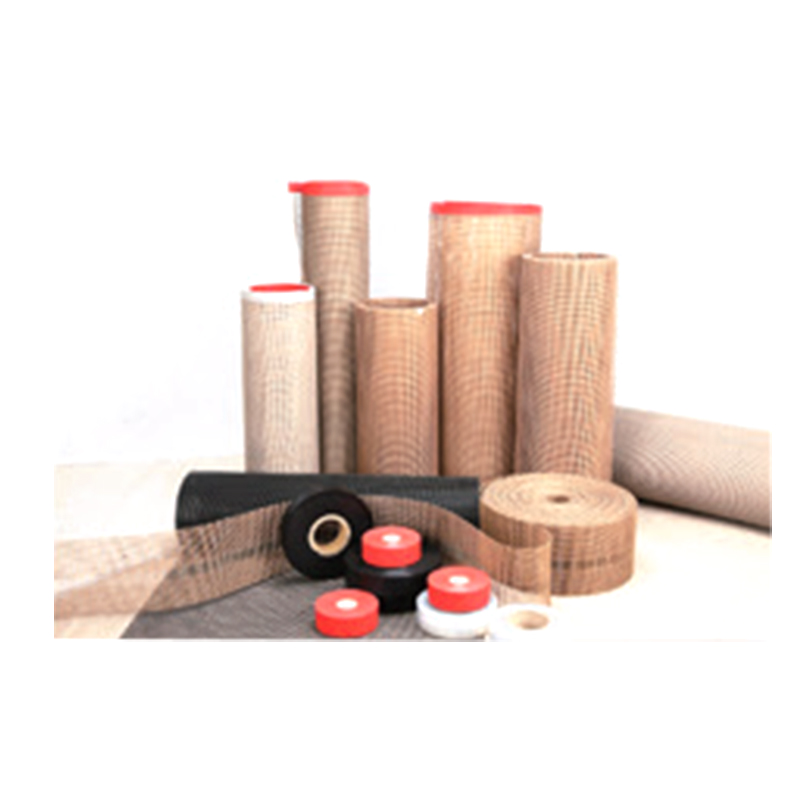 PTFE-belagd öppet nättyg för luftflödestorkning Denna öppna nätkonstruktion möjliggör effektiv luftcirkulation i torktumlare och transportörer, med alternativ för olika maskstorlekar och temperaturbeständighet lämpliga för industriella torkprocesser. Visa produkt →
Kantkonstruktion och efterbehandling
Industriella PTFE-belagda tyger är vanligtvis tillgängliga med tejpade kanter, varmförseglade kanter eller en tät kant. Ange en kantbehandling när tyget ska hanteras ofta eller skärs i smala bredder. En jämn, kontinuerlig kant fördelar spänningen och förhindrar att glödtråden dras ut. För mer information om specifikationer och urval, se detta Köpguide för PTFE-belagd glasfibertyg .
Förvara rullarna korrekt för att stoppa veck innan de bildas
De flesta veck utvecklas under lagring eftersom rullar utsätts för tryck, temperaturförändringar eller dåligt stöd. En tung rulle placerad på dess ände kan krossa de nedre lagren och skapa permanent kantdeformation.
- Förvara horisontellt på ett stöd för full bredd, inte på rullens ändyta.
- Behåll originalförpackningen intakt tills rullen är klar att användas.
- Skydda rullen från direkt solljus, fukt och snabba temperatursvängningar.
- Begränsa staplingshöjden och placera en platt, styv bräda mellan lagren för att fördela vikten.
- Följ en först in, först ut-rotation för att undvika långvarigt tryck på ett område.
Ett rent, torrt, temperaturstabilt rum är idealiskt. Även om PTFE är kemiskt stabil är beläggningen och glassubstratet fortfarande känsligt för mekanisk missbruk.
Rulla ut och hantera tyget utan skarpa böjar
Tiden mellan att en rulle öppnas och att den placeras i maskinläge är hög risk för veck. En skarp böj kan överskrida tygets flexibilitet och lämna ett veck som inte kan dras ut senare.
- Lyft rullen med en fullbreddsdorn eller lyftsele placerad i båda ändar.
- Koppla av från ett ordentligt rullstativ med bromsspänningen jämn över banan.
- Styr tyget över rullar med stor diameter; undvik skarpa vinklar och små stiftstänger.
- Håll banan i linje med rullaxeln så att glidning från sida till sida inte skapar rynkor.
- Om banan sjunker i mitten, öka spänningen gradvis istället för att trycka på mitten för hand.
Dra aldrig tyget från ena kanten och låt det aldrig släpa på ett betonggolv. Nötning under dessa steg gör ofta en frisk kant till en sliten.
Klipp och skär försiktigt för att kontrollera kantfransning
Att skära en bred rulle i smalare bredder skapar fräscha, exponerade kanter. Hur snittet görs avgör om dessa kanter förblir rena eller börjar fransa omedelbart.
- Använd en uppvärmd kniv, hettråd eller ultraljudsskärare när det är möjligt. Värmen smälter PTFE något och förseglar de skurna filamenten tillsammans.
- För kallkapning, använd ett vasst roterande blad och byt det innan det börjar slita sönder filament.
- Undvik att föra bladet fram och tillbaka över samma skärlinje.
- Kontrollera kanten efter skärning: den ska vara ren, utan luddiga filamentkluster.
För applikationer som behöver en slät sida för frigöring och en mottaglig sida för limning, kan en enkelsidig belagd glasväv hjälpa till genom att begränsa beläggningsackumulering vid skärkanten och hålla hanteringen lättare under konvertering.
 Enkelsidig belagd PTFE glasfiberväv Med PTFE på endast en sida ger detta tyg en slät släppyta samtidigt som den bibehåller den naturliga glassidan för limning, tillgänglig i många tjocklekar och antistatiska versioner. Visa produkt →
Installera försiktigt och kontrollera spänningen under drift
När tyget väl är i en transportör, torktumlare eller press, är kantfransning ofta ett tecken på lokal nötning eller felinriktning. Veckning under drift innebär vanligtvis att spänningsprofilen är ojämn eller att tyget löper mot en yta med för mycket friktion.
- Rikta in alla rullar, remskivor och expanderande stänger för att hålla tyget plant över hela bredden.
- Ställ in spänningen så att tyget inte sjunker i mitten men inte sträcks ut över den rekommenderade belastningen.
- Installera sidostyrningar eller kantsensorer för att stoppa sidodrift innan den slipar kanten.
- Använd skyddsfilmer eller släppmedel om tyget måste passera över stationära styrningar.
- För skarvade ändlösa bälten, placera skarven parallellt med kanten och trimma eventuell utskjutande förstärkning.
Inspektionsintervallen bör innefatta en visuell kontroll av båda kanterna. Tidig upptäckt ger dig tid att rätta till orsaken innan en liten strid blir en ersättning i full bredd.
Reparera små kantdefekter innan de växer
När kantfransning upptäcks tidigt kan den oftast stoppas. Ta först bort endast de lösa filamenten med vass sax. Skydda sedan den råa kanten med en högtemperatur PTFE tryckkänslig tejp eller ett kompatibelt tätningsmedel som rekommenderas av leverantören. Målet är att förhindra att fukt, skräp och rörliga delar fastnar i glastrådarna.
För tillfälligt skydd under hantering och installation kan en silikonhäftande PTFE-tejp appliceras längs kanten för att minska friktionen och förhindra att filament dras ut.
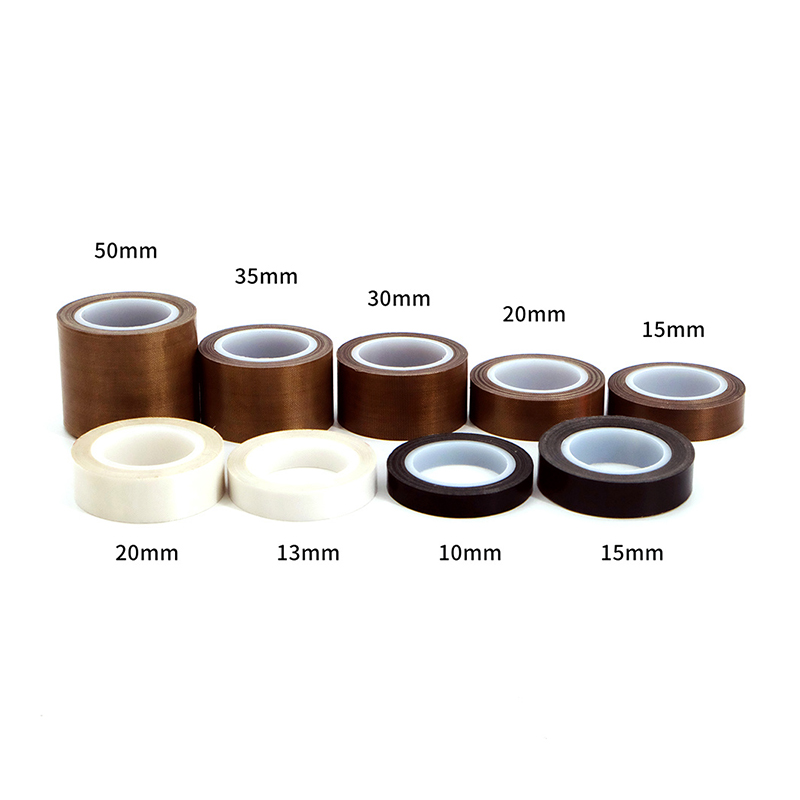 PTFE-tejp med silikonlim för kantskydd Denna tejp erbjuder ett tillfälligt skyddande lager för tygkanter, vilket minskar friktionen och förhindrar att filament dras ut under hantering och installation, med värmebeständighet upp till 260°C. Visa produkt →
Efter eventuell reparation, övervaka samma plats på nästa skift. Om fransningen återkommer snabbt är orsaken inte själva kanten utan en extern slipkontakt.
En praktisk förebyggande checklista
- Bekräfta kantfinishen innan produktionen eller konverteringen påbörjas.
- Förvara rullarna horisontellt, borta från tryck och ändbelastning.
- Använd rullar med stor diameter och balanserad spänning under avrullningen.
- Slits med värme eller med ett vasst blad som inte drar filament.
- Inspektera kanterna vid varje skiftbyte och efter varje skärningsoperation.
- Skydda eller reparera skadade kanter omedelbart för att förhindra att skadan sprider sig.
Granska serien av industriella PTFE-belagda tyger innan du bestämmer dig för vävning, beläggning och kantfinish.
Vanliga frågor
F1: Vilket är det bästa sättet att lagra PTFE-belagda tygrullar?
Förvara dem horisontellt på ett stöd i full bredd på ett rent, torrt område. Håll originalförpackningen intakt och undvik kraftig stapling eller tryck på rullkanterna.
F2: Kan ett veck tas bort från PTFE-belagt tyg?
När ett skarpt veck har bildats i ett belagt tyg är det mycket svårt att ta bort det helt. Plattpressning kan minska den synliga linjen, men beläggningen och glasfibrerna har redan belastats. Förebyggande är mer tillförlitligt än reparation.
F3: Vad orsakar kanter fransar efter slitsning?
Mest fransning efter slitsning kommer från ett matt blad, en oskyddad skärkant eller överdriven spänning på trimsidan. En ren, varm slitskant och ordentlig kantförstärkning kan avsevärt minska lösa filament.
F4: Är PTFE-tejp en permanent lösning för kantfransning?
PTFE-tejp är vanligtvis ett tillfälligt skydd, inte en strukturell reparation. Det är användbart för att skärma av en kant under installation eller korta produktionskörningar, men för långvarig service bör tyget väljas med rätt kantfinish från början.


Skicka meddelande till oss just nu!

- Telefon: +86-18651171105
- Fax: +86-18651171105
- E-post:
- Adress: Nr 18, Yongxin East Road, Gaogang-distriktet, Taizhou City, Jiangsu-provinsen, Kina.
Upphovsrätt © Yaxing Plastic Industry Co., Ltd. Alla rättigheter reserverade. Anpassade tillverkare av högkvalitativa precisionsprodukter i PTFE-serien 